Automatisation d’entrepôt : accélérer les flux sans perdre en flexibilité
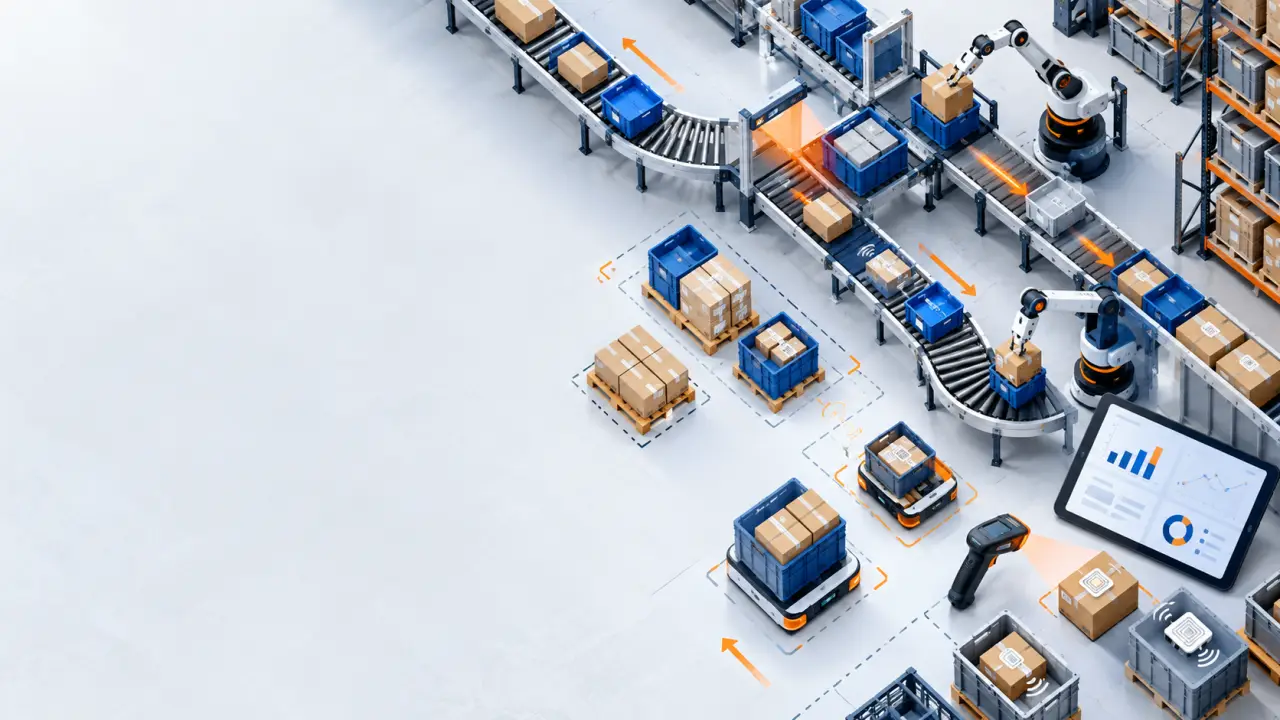
L’automatisation d’un entrepôt ne se résume pas à installer des robots. Elle coordonne les déplacements, les stocks, les ordres de préparation et les données pour faire circuler les marchandises avec régularité. L’objectif est de traiter davantage de commandes, avec moins d’erreurs et de manutention pénible, tout en conservant la capacité d’absorber les variations de volumes et de références.
Ce que recouvre réellement l’automatisation d’un entrepôt
Un entrepôt automatisé associe des équipements de manutention, des logiciels et des règles de pilotage. Les machines déplacent, stockent, trient ou préparent les marchandises. Les applications déterminent ensuite la tâche à exécuter, son ordre et sa destination. L’objectif n’est donc pas de supprimer toute intervention humaine, mais de réserver les opérateurs aux contrôles, aux exceptions et aux opérations qui nécessitent de la dextérité ou du jugement.
Automatisation physique et automatisation numérique
L’automatisation physique concerne les actions réalisées sur le terrain : convoyage de bacs ou de palettes, stockage automatisé, transport interne, palettisation, étiquetage et tri. L’automatisation numérique porte sur les flux d’information : affectation des missions, mise à jour du stock, contrôle des règles de préparation, suivi des expéditions et analyse des performances. Ces deux dimensions se complètent. Un robot rapide ne compense pas un stock informatique inexact, tandis qu’un logiciel performant ne réduit pas à lui seul les kilomètres parcourus dans les allées.
Les logiciels qui orchestrent les opérations
Le WMS, ou système de gestion d’entrepôt, gère notamment les emplacements, les stocks, les vagues de préparation et la traçabilité. Le WCS, ou système de contrôle d’entrepôt, traduit ces décisions en actions pour les convoyeurs, les trieurs, les robots et les systèmes de stockage. Connectés à l’ERP, au système de gestion des commandes ou au TMS, ces logiciels évitent que chaque équipement fonctionne isolément. Cette orchestration conditionne souvent la fluidité réelle du site.
Les technologies à comparer selon le flux à traiter
Il n’existe pas de technologie universelle. Le choix dépend de la taille et du poids des articles, de leur taux de rotation, du débit attendu, de la variété des références, de la surface disponible et du niveau de flexibilité recherché. La stabilité des parcours et la densité de stockage comptent aussi dans le dimensionnement.
| Solution | Fonctionnement | Atout principal | Usage adapté |
|---|---|---|---|
| AGV | Véhicule guidé sur un itinéraire prédéfini | Transport répétitif et cadré | Palettes, liaisons stables entre zones |
| AMR | Robot mobile naviguant avec capteurs, caméras et logiciels | Adaptation aux obstacles et aux changements | Transport interne évolutif, picking assisté |
| AS/RS | Système automatisé de stockage et de récupération | Densité et accès contrôlé au stock | Stockage vertical, bacs ou palettes |
| Goods-to-Person | Les marchandises sont amenées au poste de l’opérateur | Moins de déplacements de picking | Commandes composées de nombreuses lignes |
| Convoyeurs et trieurs | Transport continu entre les postes | Débit régulier | Flux répétitifs et itinéraires fixes |
AGV ou AMR : une différence qui influence le dimensionnement
Un AGV suit un parcours défini. Il convient aux trajets répétitifs, prévisibles et sécurisés. Un AMR construit sa navigation à partir de son environnement et peut contourner un obstacle. Cette autonomie apporte de la souplesse lorsque l’implantation évolue, mais elle ne dispense pas d’étudier les zones de croisement, les priorités de circulation, les recharges et les interactions avec les piétons.
Le bon choix dépend moins de l’effet technologique recherché que de la stabilité réelle des parcours. Un AGV peut répondre efficacement à un flux régulier entre deux zones. Un AMR sera plus adapté si les itinéraires changent souvent ou si plusieurs tâches doivent être prises en charge dans un environnement variable.
AS/RS et Goods-to-Person pour le stockage et le picking
Les systèmes AS/RS automatisent le rangement et la récupération dans des structures de stockage. Ils sont pertinents lorsque la densité, la hauteur disponible ou la répétitivité des mouvements deviennent déterminantes. Ils peuvent réduire les déplacements et faciliter l’accès contrôlé aux stocks, à condition que les charges, les contenants et les cadences correspondent aux caractéristiques du système.
Dans un dispositif Goods-to-Person, le préparateur reste à un poste ergonomique tandis que des bacs, des navettes ou des robots présentent les articles nécessaires. Les déplacements sont réduits, mais le poste doit être correctement alimenté. Les règles de réapprovisionnement doivent être fiables et les exceptions clairement traitées pour éviter que le gain obtenu au picking ne se transforme en attente au poste.
Les zones à automatiser en priorité
La bonne question n’est pas « quelle machine installer ? », mais « où se créent les attentes, les erreurs, les déplacements inutiles ou les risques ? ». Une cartographie détaillée des flux entrants et sortants permet de prioriser les opérations qui pénalisent le plus le taux de service.
- Réception : identification par codes-barres ou RFID, contrôle, orientation vers le stockage ou le cross-docking.
- Stockage et inventaire : adressage, mouvements guidés, suivi en temps réel et détection des écarts.
- Préparation : pick-to-light, prélèvement vocal, robots mobiles, présentation des biens à l’opérateur ou bras robotisés selon les articles.
- Emballage et expédition : pesée, étiquetage, insertion de documents, tri par tournée et convoyage vers les quais.
- Retours : qualification, remise en stock, orientation vers le contrôle qualité ou traitement spécifique.
Un entrepôt peut être comparé à un pont : si la circulation se resserre au milieu, le trafic se bloque malgré des véhicules performants. En logistique, ce point de congestion se trouve souvent à l’interface entre le stockage, le poste de préparation et l’emballage. Automatiser uniquement l’amont risque donc de déplacer l’attente vers l’aval.
Avant de dimensionner un équipement, il faut mesurer les temps d’attente, l’accumulation des bacs, les changements de format et la capacité des postes manuels. Cette analyse permet de traiter le véritable goulot d’étranglement plutôt que la zone qui semble la plus facile à mécaniser.
Les gains attendus, mais aussi les conditions de réussite
L’automatisation peut accélérer la préparation et l’expédition, améliorer la précision des stocks, réduire les gestes répétitifs et mieux exploiter l’espace horizontal comme vertical. Elle aide aussi à maintenir un niveau de service plus stable face à la saisonnalité. Les engins de manutention automatisés peuvent fonctionner 24 h/24 et 7 j/7, à condition que la supervision, la maintenance et l’alimentation des flux soient organisées en conséquence.
Les gains portent également sur la sécurité et la traçabilité. La réduction de certaines manutentions limite l’exposition aux tâches pénibles ou répétitives. Le suivi des mouvements améliore la visibilité sur les marchandises et facilite l’identification des écarts. Ces résultats dépendent toutefois de la qualité des données, des règles de gestion et de la cohérence entre les différents systèmes.
Les bénéfices ne sont pas automatiques. Un système fixe peut offrir un débit élevé tout en étant plus difficile à modifier si le mix produit change. L’investissement inclut aussi l’intégration logicielle, la maintenance, les pièces de rechange, la formation et l’adaptation des bâtiments. Le coût total de possession doit être comparé aux gains attendus sur la capacité, les erreurs, la sécurité, l’espace et les délais, plutôt qu’au seul coût de la main-d’œuvre.
Les indicateurs à suivre avant et après le projet
Pour évaluer un projet, il est utile d’établir un point de départ : lignes préparées par heure, temps de cycle, taux d’erreur, taux de rupture, kilomètres parcourus, taux d’occupation des emplacements, disponibilité des équipements et taux de service. Ces KPI logistiques permettent de vérifier que la solution supprime réellement un goulot d’étranglement au lieu de déplacer la contrainte.
Ils servent aussi à ajuster les règles de pilotage après la mise en production. Une comparaison avant-après doit porter sur des périodes et des volumes comparables. Elle peut ainsi distinguer l’effet de l’automatisation de celui d’une variation saisonnière ou d’un changement dans le mix de commandes.
Déployer progressivement sans fragiliser l’exploitation
Une transformation maîtrisée commence par un audit des flux, des données et des contraintes de sécurité. Il faut analyser les pics d’activité, les références à forte rotation, les formats atypiques, les produits fragiles ou lourds, ainsi que les interfaces avec les systèmes existants. La qualité des données d’articles, des unités logistiques et des emplacements conditionne directement la fiabilité des automatismes.
- Cartographier les parcours, les volumes, les attentes et les tâches à risque par zone.
- Prioriser un cas d’usage mesurable, par exemple le transport interne ou un segment de picking.
- Simuler et tester le débit, les exceptions et les périodes de pointe dans une zone pilote.
- Intégrer le WMS, le WCS, l’ERP et les équipements avec des règles de reprise en cas d’incident.
- Former et mesurer les équipes, puis étendre la solution selon les résultats observés.
Une phase pilote permet de vérifier les hypothèses avant d’étendre le dispositif. Elle doit inclure les flux nominaux, mais aussi les produits atypiques, les erreurs de lecture, les arrêts d’équipement et les opérations manuelles de reprise. La continuité de l’exploitation dépend de la capacité à traiter ces situations sans bloquer l’ensemble du site.
L’IA, le machine learning, les capteurs IoT et l’analytique en temps réel renforcent le pilotage. Ils peuvent aider à anticiper les besoins de réapprovisionnement, à détecter des anomalies ou à améliorer l’affectation des tâches. Un entrepôt entièrement automatisé, parfois appelé dark warehouse, n’est toutefois pas une finalité obligatoire. Dans de nombreux sites, le meilleur équilibre repose sur une automatisation modulaire et interopérable, capable d’évoluer avec les produits, les volumes et les équipes.